


 Soporte por correo electrónico:
 WhatsApp:
El procesamiento de grandes cantidades de carne fresca o refrigerada requiere una potencia del motor, una velocidad del tornillo sinfín y unas dimensiones de las placas adecuadas. La temperatura de la carne, el afilado de las cuchillas y el mantenimiento de la caja de cambios influyen directamente en el rendimiento por hora y en la textura del producto.
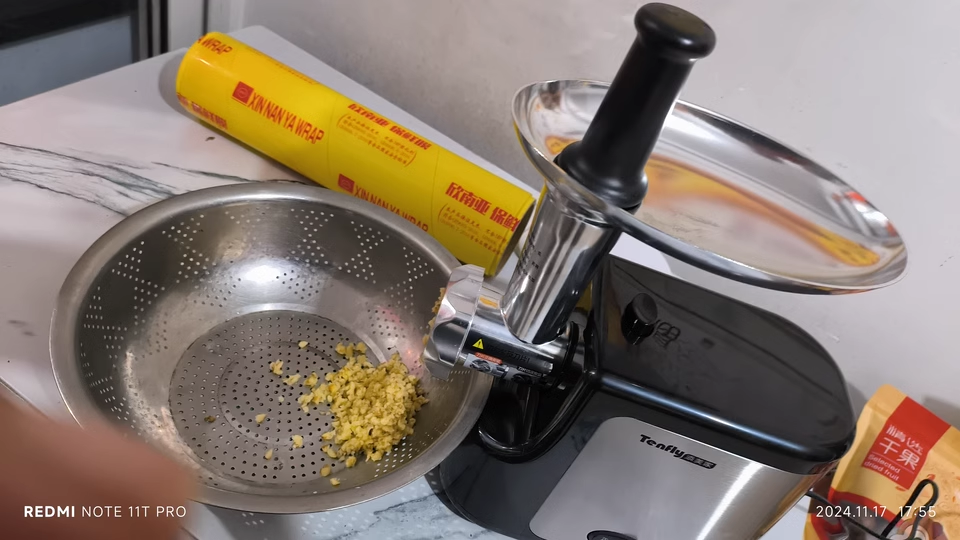
Categorías de máquinas y parámetros técnicos
Los distintos volúmenes de procesamiento determinan los tipos de transmisión por engranajes y las dimensiones de los tubos de alimentación:
- Unidades de procesamiento de encimera: Motor de 0,75 kW a 1,1 kW, tamaño de cabezal #12 o #22. La velocidad de procesamiento oscila entre 120 kg/h y 220 kg/h (alimentación monofásica de 220 V)[ref.: 7].
- Amoladoras de pie de alta resistencia: Motor de 2,2 kW a 5,5 kW, tamaño de cabezal #32 o #42. El rendimiento por hora alcanza entre 400 kg/h y 800 kg/h (380 V trifásico de serie, 220 V opcional)[cita: 7].
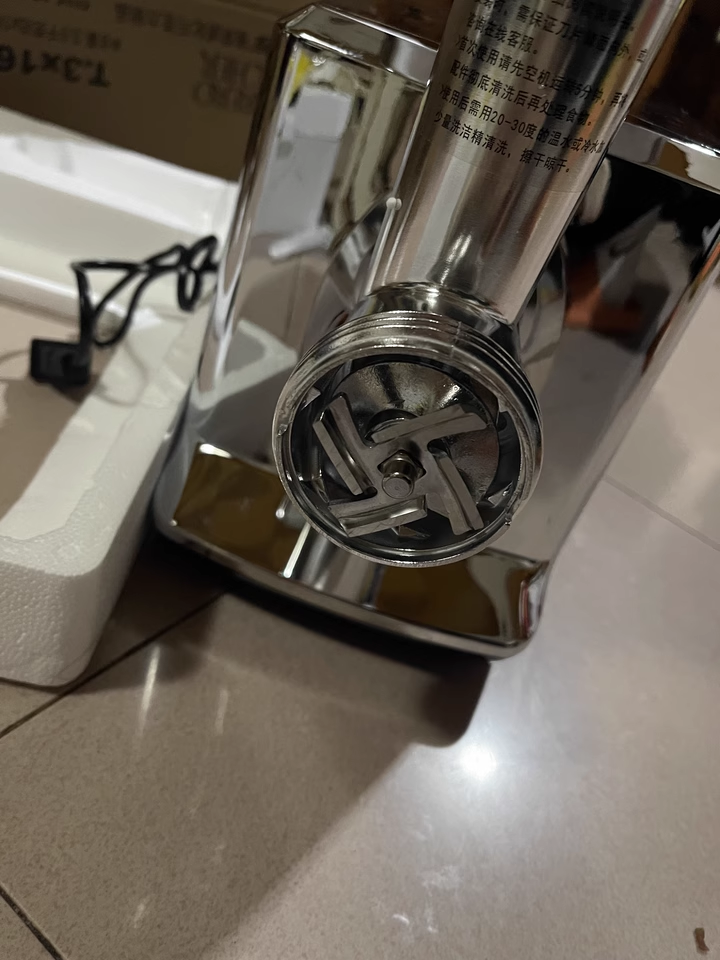
- Maquinaria de batido y triturado: Un mezclador de paletas de doble eje mezcla la carne grasa y la magra antes de extrudirla a través de placas perforadas (tamaños de las placas: 3 mm, 5 mm, 8 mm, 12 mm).
Nunca pongas en marcha la amoladora sin material.
- Equipos industriales automatizados: Tolva de alimentación continua con protecciones de seguridad para los sensores (cantidad mínima de pedido: 1 unidad, embalada en caja de madera contrachapada para exportación)[cite: 7].
Materiales, sistemas de propulsión y límites operativos
Las especificaciones estructurales determinan la vida útil de la máquina en las rutinas diarias de lavado:
- Material de la cabeza y el tornillo: El cabezal de acero inoxidable SUS304 apto para uso alimentario evita la oxidación provocada por la salmuera y la exposición a ácidos (espesor de la pared ≥ 2,0 mm)[ref.: 7].
- Caja de cambios y función de marcha atrás: El sistema de transmisión por engranajes en baño de aceite soporta cargas pesadas sin deslizarse. El interruptor de marcha atrás desatasca los fragmentos óseos y las obstrucciones causadas por los tendones[cite: 7].
Comprueba el nivel de aceite una vez al mes.
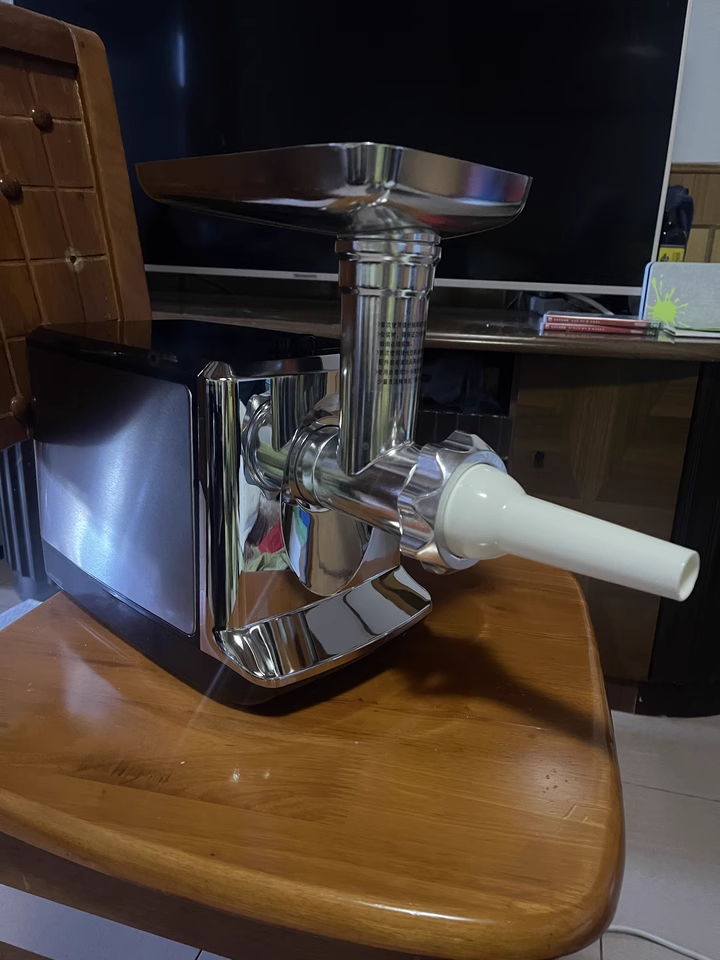
Protocolo de operaciones y limpieza en la planta de producción
Un control térmico adecuado y unas buenas prácticas de higiene protegen la textura de la carne y evitan el desgaste de la caja de cambios:
- Control de la temperatura: Enfría los cortes de carne cruda a una temperatura de entre 0 °C y 2 °C antes de picarlos. Enfriar la carne a una temperatura de entre 0 °C y 2 °C mantiene la grasa firme y evita que se pegue a las placas de extrusión[cite: 7].
- Limpieza diaria: Desconecte el interruptor general, retire la bandeja, el tornillo sin fin, la cuchilla de corte y las placas de orificio[cite: 7]. Lave las superficies de contacto con agua tibia a 60 °C y detergente neutro.
- Reafilado de cuchillas: Revisa semanalmente los cuchillos de cuatro hojas. Los filos desafilados desgarran las fibras musculares, lo que eleva la temperatura del lote de carne durante el procesamiento[cite: 7].
Las carnicerías más pequeñas requieren un espacio reducido, inferior a 0,35 m², sin dejar de mantener una capacidad mínima de 150 kg/h. Los pasos de limpieza son los mismos para todos los tamaños de máquina.

Newin SJ02T: exprimidor industrial de caña de azúcar de 2 t/h
Newin SJ01T, exprimidor industrial de caña de azúcar de 1 t/h
Cortadora de carne comercial Newin QD-550 – 700–900 kg/h
Máquina cortadora de carne Newin QD-350 para carne fresca y congelada
Newin DMS-201: picadora y cortadora de carne multifuncional
Picadora de carne industrial de acero inoxidable Newin DM-32 (DM-12 / DM-22 / DM-32)
Sierra comercial de mesa para huesos Newin NW-250KS
Sierra para huesos de suelo de velocidad variable Newin NW-310K
Sierra comercial para huesos de tipo de suelo Newin NW-250CC
Sierra de huesos de acero inoxidable de sobremesa Newin NW-250CE
Máquina comercial de helado laminado Newin NW-PF1S con bandeja cuadrada
Máquina de helado enrollado tailandés Newin NW-PF1R de bandeja redonda única